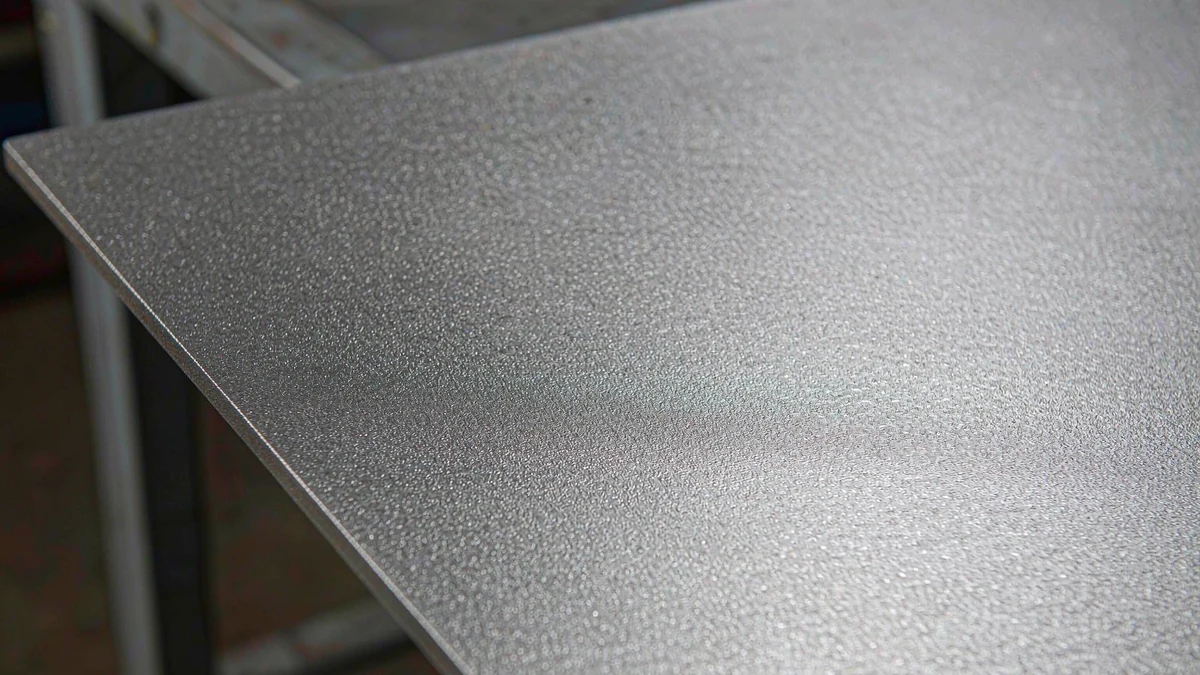
磨砂面看起来只是「不反光」,实际是一整套参数:砂号、Ra 粗糙度、均匀性、要不要做防指纹。选错砂号,最直接的后果是面板一摸一个印,清洁成本比材料差价高得多。
一、磨砂是怎么做出来的
常见两种路线:机械喷砂(玻璃砂、陶瓷砂高速打击板面)和化学蚀刻(用保护膜 + 蚀刻液做均匀哑面)。喷砂设备简单、成本低,适合小批量和异形件;蚀刻均匀性更好,适合大面积幕墙板,但涉及药液,交期更长。还有一种「压花」是轧辊压出来的,纹理更深,不属于磨砂范畴。
二、砂号与 Ra 的对应关系
| 砂号 | Ra 粗糙度 | 外观 | 适用场景 |
|---|---|---|---|
| 120# | 1.0–1.2μm | 明显哑光,颗粒感强 | 工业设备、防滑面板 |
| 180# | 0.6–0.9μm | 均匀哑光,手感细腻 | 电梯门套、厨具、家电 |
| 240# | 0.4–0.6μm | 接近缎面,轻微反光 | 高端装饰、医疗器械外壳 |
| 320# 以上 | ≤0.4μm | 细腻缎面,接近 BA | 精密件、洁净室面板 |
Ra 越小越接近镜面,越容易显指纹;Ra 越大越哑,越容易藏灰。180# 是装饰件最常用的折中点,也是我们出货量最大的规格。
三、磨砂和拉丝到底差在哪
| 对比项 | 磨砂 | 拉丝(No.4) |
|---|---|---|
| 纹理 | 无方向,颗粒状 | 有方向,连续丝纹 |
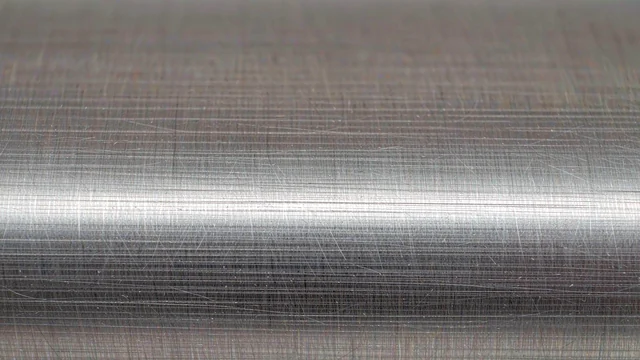
| 反光 | 漫反射,几乎不映物 | 定向反射,有缎面光泽 |
| 指纹 | 较明显,需防指纹 | 相对不明显 |
| 修补 | 局部补砂会有色差 | 可沿纹路局部修整 |
| 典型用途 | 厨具、设备、公共面板 | 电梯、家电、幕墙 |
四、防指纹:涂层还是工艺
防指纹(AFP)是在磨砂面再覆一层纳米级疏油膜,水接触角从 40° 提到 90° 以上,指纹容易擦掉。注意三点:膜层会随擦拭次数衰减,通常 1–2 年后效果下降;不能承受高温烘烤;焊接前要预留未涂区域,否则焊缝会出现涂层夹杂。预算有限时,也可以选 Ra 更小的 240#,指纹本身就不那么明显。
五、加工时容易踩的坑
- 折弯方向:磨砂无方向,但折弯外侧会被拉伸,光泽变化比内侧明显,外观件建议先折后砂。
- 焊接:焊缝及热影响区必须重新补砂,补砂边界要做渐变,否则会留下「补丁」。
- 贴膜:磨砂面贴膜附着力比镜面低,运输前要压边,避免整片脱落。
- 清洁:不要用含磨料的清洁剂,会把均匀的砂面擦出亮斑。
六、下单要给的参数
- 基材牌号与厚度:304 / 316L / 201,实际厚度与公差。
- 砂号或 Ra 区间:写「180#,Ra 0.6–0.9」比只写「磨砂」清楚。
- 是否防指纹:单面还是双面,是否需要留焊接区。
- 板幅与纹路:磨砂无方向,但要说明是否允许拼接色差。
- 表面保护:贴膜类型、可停留时间。
需要磨砂样板对比手感,可以走联系页面;基材与表面规格见表面加工板。想比较有方向纹路的做法,见拉丝不锈钢板。
七、不同场景的推荐组合
选型不必从零开始,下面四组是我们常用、也经过项目验证的搭配。核心逻辑是:环境越苛刻,牌号和后处理越要往上走,砂号反而可以适当放粗,减少指纹和反光带来的维护压力。
| 场景 | 牌号 / 底材 | 砂号 | 后处理 |
|---|---|---|---|
| 商用厨房台面 | 304 / 2B | 180# | 单面 AFP |
| 电梯门套 | 304 / No.4 | 180#–240# | 轻砂 + 易撕膜 |
| 户外设备罩 | 316L / 2B | 120# | 酸洗钝化 |
| 洁净室面板 | 316L / BA | 240# | 电解抛光 |
磨砂面和不锈钢原厂的 2B 面有什么区别?
2B 是冷轧后经平整、拉伸矫直得到的原生表面,Ra 约 0.1–0.3μm,仍有明显反光;磨砂是后道加工的哑面,Ra 0.4–1.2μm,几乎不映物。两者价格和用途都不同。
磨砂板会生锈吗?
磨砂本身不改变耐蚀性,锈不锈取决于牌号和环境。但喷砂会引入铁质污染(尤其用碳钢砂或未清理的设备),自由铁残留会成为点蚀起点,所以后道必须酸洗钝化或专用不锈钢砂。
能不能局部补砂?
可以,但手工补砂的方向和力度很难与机砂一致,光线一斜就能看出来。外观件建议整面重做,非外观件可接受局部修补。
磨砂面适合做厨具台面吗?
适合,180#–240# 是商用厨房台面的常用规格,哑光不刺眼、油污可见。但要注意每日清洁用软布,含氯消毒剂用完要冲净,否则会留下腐蚀斑点。
交期多久?
常备基材的常规砂号 3–5 天,防指纹涂层加 2–3 天,大面积幕墙板按排产确认。报价需要尺寸、数量、砂号和目的港。