商用厨房设备用不锈钢:304 够不够,什么时候要 316
厨房里最贵的不是材料,是停业整改。台面厚度、焊缝处理和牌号,都别凑合。
行业痛点
三个最容易出问题的地方
这些问题在项目里反复出现,原因往往不是材料,而是选型、结构与工艺的配合。
01台面凹陷
厚度不足或支撑间距过大,剁切后不可逆。
02焊缝藏污
点焊、缝隙、未钝化,清洁做不到位。
03材质混用
201 冒 304,潮湿环境三个月见锈。
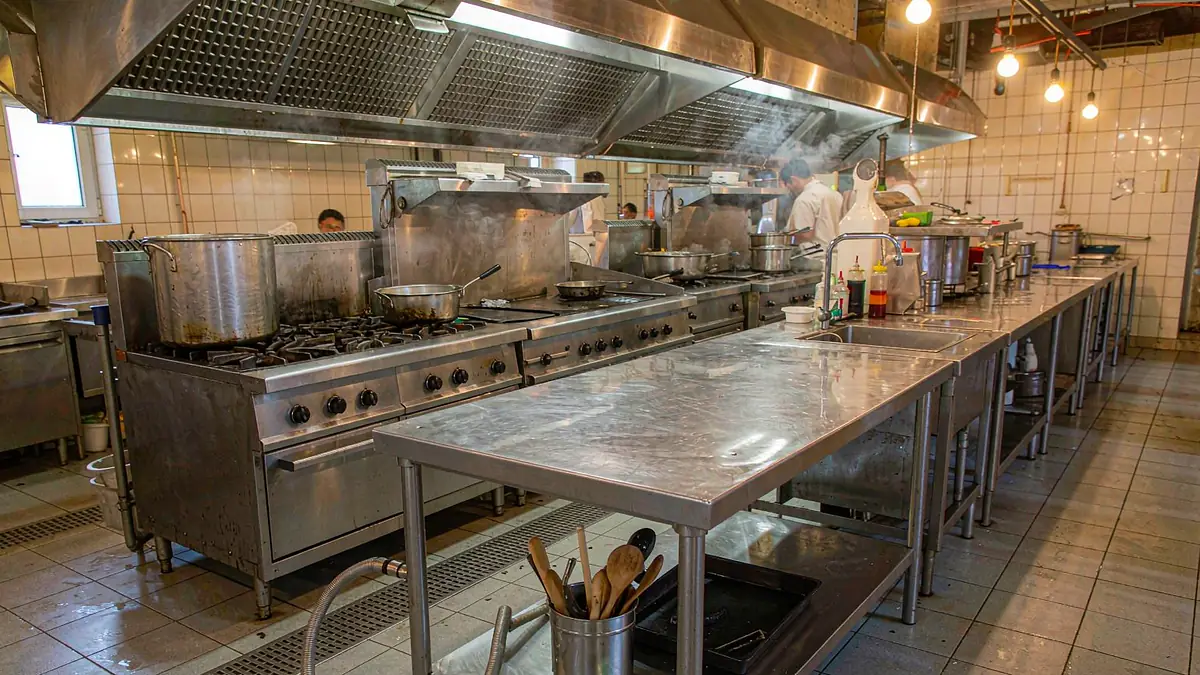
商用厨房每天经历高温、油污、洗涤剂和大量清水。家用的那套选材经验,在这里往往撑不过两年。
一、不同部位,不同厚度
| 部位 | 常用厚度 | 表面 | 说明 |
|---|---|---|---|
| 操作台台面 | 1.2–1.5mm | No.4 拉丝 | 太薄易凹陷,太厚增重 |
| 水槽 | 1.2–1.5mm | 2B / 拉丝 | 拉伸成型需深冲料 |
| 灶台面板 | 1.5–2.0mm | 2B | 承受锅具冲击 |
| 烟罩 | 1.0–1.2mm | 2B | 以刚度为主,需加强筋 |
| 货架层板 | 0.8–1.2mm | 2B | 按承载折边 |
| 地沟盖板 | 1.5–2.0mm | 花纹板 | 防滑、承重 |
台面低于 1.0mm,剁骨、搬锅很快就会留下凹坑;用 2.0mm 又会让整个柜体过重,推车和地脚负担增加。
二、304 是主力,316 用在三个位置
绝大多数商用厨房用 304 足够。以下情况建议 316L:
- 沿海地区、海鲜加工区,空气和台面长期有盐分;
- 频繁使用含氯消毒液(次氯酸钠)清洗;
- 接触高盐、高酸食材的腌制与酱料工位。
316L 的成本高 25%–40%,全面升级不划算,把 316 用在「水槽 + 腌制台 + 海边项目」这三处,性价比最高。
三、食品接触的合规底线
国内食品接触用金属材料需符合 GB 4806.9 对重金属迁移的要求。采购时应索取材质证明与符合性声明,不要只看「304」三个字。出口项目还要看 FDA 或 EU 1935/2004。
四、焊缝与打磨,比牌号更影响卫生
台面与水槽的焊缝必须满焊、打磨平整,不能有缝隙和凹坑。转角建议做 R 角,方便擦拭。焊缝处理后要酸洗钝化,否则焊点会先锈。
我们翻新过一家食堂的台面:材料是正经 304,但焊缝只做了点焊,缝隙里积了厚厚一层油垢,最后整批台面返工。
五、验收清单
- 台面平整度:2 米靠尺,间隙≤2mm;
- 焊缝:满焊、无气孔、打磨后无黑印;
- 折边:边缘折边或包边,不露锐口;
- 地脚:可调,防滑,承重符合设计;
- 资料:材质单、食品接触符合性声明。
我们为中央厨房和连锁餐饮提供成套不锈钢设备与台面,详见厨具与餐饮设备。
厨房台面用 201 不锈钢行不行?
不建议。201 锰含量高、耐蚀性差,遇水和盐容易生锈,且不符合食品接触的常规要求。短期省钱,长期返修。
台面厚度 1.0mm 和 1.2mm 差很多吗?
差别很明显。1.0mm 在频繁剁切和搬锅后容易出现凹坑,1.2mm 是国内商用厨房的常用下限,重载工位建议 1.5mm。
不锈钢台面为什么会出现锈点?
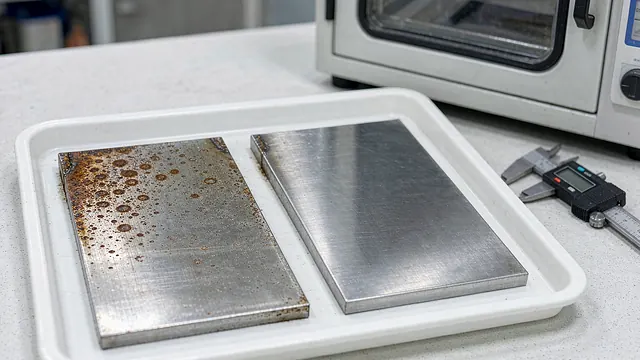
多为氯离子、铁屑污染或焊缝未钝化。先确认材质,再清理表面并钝化,不要直接判定材料不合格。
厨具与餐饮设备常用材质与表面
常规配置,特殊工况单独评估| 部位 | 推荐材质与厚度 | 表面 / 处理 |
|---|---|---|
| 台面 / 工作台 | 304 1.2–1.5mm | No.4 拉丝 |
| 水槽 | 304 1.2–1.5mm | 2B / 拉丝 |
| 沿海 / 高盐工位 | 316L | No.4 拉丝 |
| 烟罩 / 货架 | 304 1.0–1.2mm | 2B |