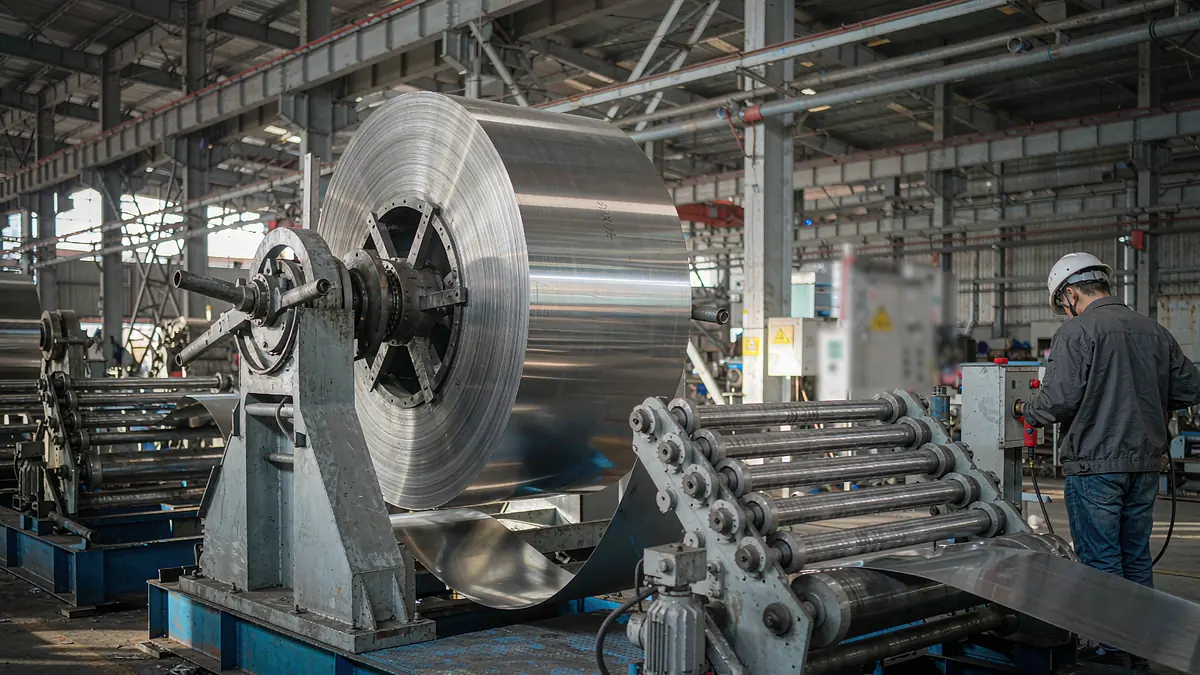
实拍图 · 车间
可提供样品
支持定尺
卷材按吨买、按张用,中间隔着开平、分条、定尺三道工序。出材率高不高,七分靠排产,三分靠设备。
一、先确认卷的四个参数
下单前把这几项确认清楚,能避免大部分扯皮:
- 厚度×宽度:常见 1219mm、1500mm,冷轧卷宽还有 1000mm、1250mm;
- 卷重:3–8 吨为主,小卷适合小批量试产;
- 内径:508mm 或 610mm,决定上卷机能否直接装夹;
- 表面与贴膜:2B 可开平后贴膜,8K 必须原卷带膜。
二、开平线在做什么
开卷—矫平—定尺—堆垛,四步。矫平辊的组数和压力决定板面平整度;定尺精度通常在 ±1mm,高速线可达 ±0.5mm。薄板(0.3–0.8mm)容易在堆垛时划伤,需要垫纸或覆膜。
开平后的板面常见两个问题:
- 波浪边:卷材内应力释放不均,矫平压力不足或来料本身有边浪;
- 镰刀弯:纵剪时张力不对称,长料尤其明显,1 米长度上超过 1mm 就要注意。
三、毛刺不是小事
分条和纵剪的边缘会留下毛刺。行业里常以「手摸不割手」为底线,更严谨的做法是按需约定:重要外观件毛刺≤0.05mm,普通结构件≤0.1mm。毛刺过大不仅伤手,还会在折弯时成为裂纹源。
如果后续要做折弯或焊接,建议增加「去毛刺」或「圆边」工序,成本不高,能明显降低开裂风险。
四、利用率怎么算
假设订单是 1.5mm×1219mm×2438mm 的板 500 张,用 1500mm 宽卷开平:
| 方案 | 排版 | 单卷出材 | 边丝损耗 | 说明 |
|---|---|---|---|---|
| A | 1500 宽直接开 1219 | 1 张/刀 | 约 18.7% | 简单,但浪费大 |
| B | 先分条 1219 + 281 | 1 张 + 窄条 | 约 0–2% | 窄条可留作他用 |
| C | 改订 1219 宽卷 | 1 张/刀 | <1% | 需要提前备料 |
方案 B、C 的差别在于窄条有没有出路。如果没有,分条只是把损耗换了个地方放。真正省钱的顺序是:先改宽度,再谈排产。
五、定尺长度也有讲究
一张 2438mm 的板,如果开平成 2440mm,多出的 2mm 在多数场合没用,但累计 500 张就是 1 吨料。把定尺公差收到 ±1mm,长期看是实打实的成本。
我们能按图纸排产 0.3–6.0mm 的冷轧卷开平,宽度 100–1500mm,具体能力见开平分条服务。
卷材开平后为什么会出现板面波浪?
常见原因是卷材内应力、矫平辊压力不足或来料边浪。先复查来料平直度,再调整矫平参数;若整批都有,属于原料问题,应要求钢厂或供方换卷。
开平板和原平板有什么区别?
开平板由卷材开平而来,长度可定尺,价格通常更灵活;原平板是钢厂直接轧制的定尺板,平整度和内应力更稳定,厚板和高精度件优先选原平。
分条的最小宽度是多少?
取决于设备与厚度,常规最小 20–30mm,窄条需评估边丝与毛刺。批量小的窄条建议直接改订窄带,比分条更经济。