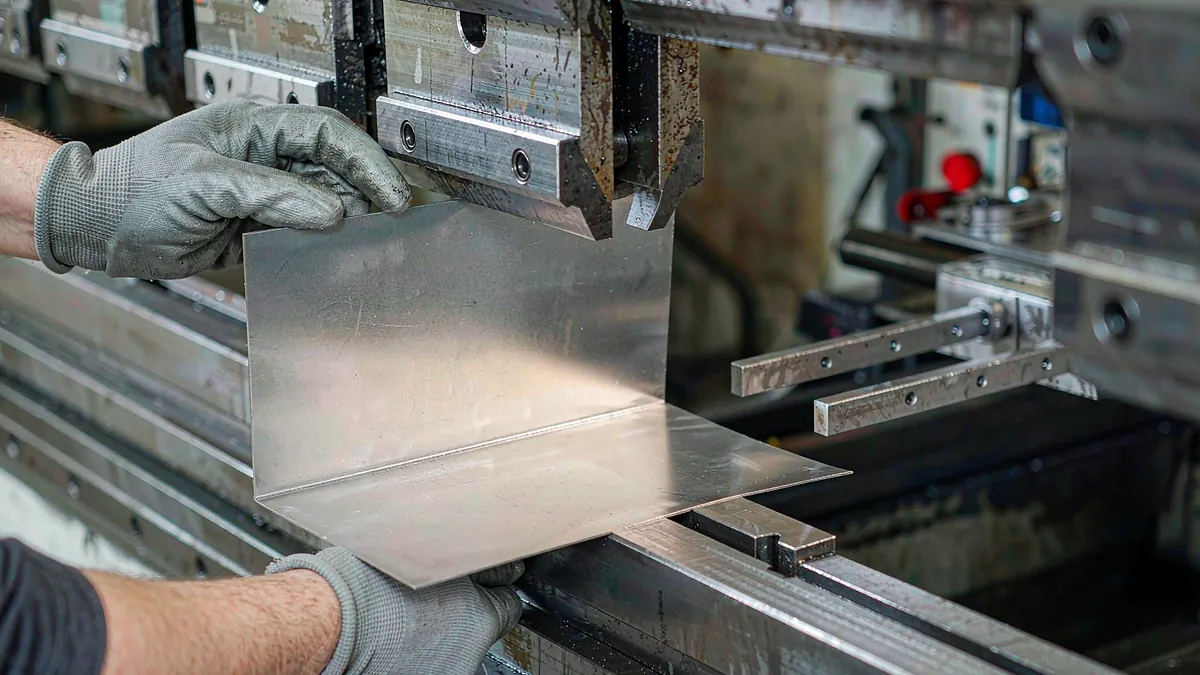
不锈钢的屈强比高,回弹比碳钢明显。同一副模具,304 和 316 折出来的角度能差 1°以上;同一牌号,8mm 板和 1mm 板的回弹也不一样。
一、V 槽宽度怎么定
常规经验值:V 槽宽度 = 板厚 × 6–8。薄板取小值,厚板取大值;需要小圆角时取 5–6 倍,需要大圆角或减少压痕时取 8–10 倍。
V 槽太小,折弯力大、压痕深、模具易损;V 槽太大,内圆角变大,回弹更难控制。
| 板厚 | 建议 V 槽 | 内圆角 R | 最小折弯边 |
|---|---|---|---|
| 0.8mm | 6mm | 约 1.0mm | 5mm |
| 1.5mm | 10mm | 约 1.7mm | 8mm |
| 2.0mm | 14mm | 约 2.3mm | 11mm |
| 3.0mm | 22mm | 约 3.6mm | 16mm |
| 5.0mm | 40mm | 约 6.5mm | 28mm |
二、回弹有多大
304 在常规 V 槽下回弹约 1°–2°,316L 约 1.5°–3°,厚度越大、V 槽越大,回弹越明显。补偿方式有两种:机床角度补偿(编程时多折 1°–2°),或模具过压(下压超过 90° 再回弹到目标角)。
高精度件建议先折一件试压,量出实际角度后再批量,不要直接按理论值开机。
三、展开系数怎么取
展开长度 = 直边1 + 直边2 + 弧长补偿。K 因子是关键:
BA = π × (R + K × T) × θ / 180°,K 常取 0.33–0.45
R 为内圆角,T 为板厚,θ 为折弯角度。R/T 越大,K 越接近 0.5;R/T 小于 1 时,K 可取 0.33–0.38。不同模具、不同批次的材料,K 值会有 0.02–0.03 的波动,精密件必须试折修正。
示例:2mm 304,内 R2.3,折 90°,直边各 50mm。取 K=0.42,BA=π×(2.3+0.84)×90/180≈4.93mm,展开长约 104.9mm。
四、压痕与表面保护
折弯下模的肩部会在板材背面留下压痕,镜面板尤其明显。三种处理:贴保护膜、使用聚氨酯下模、或把压痕安排在非外观面。8K 板折弯前必须贴膜,折后立即撕除,避免胶转移。
五、常见缺陷对照
- 角度不足:回弹补偿不够,或材料批次屈服强度偏高;
- 折弯开裂:内 R 过小、毛刺未去除、材料硬化,沿轧制方向折弯更易裂;
- 孔变形:孔离折弯线太近,应≥2 倍板厚;
- 扭曲:折弯线不平行、板面内应力大,需调整排料方向。
精度要求高的零件,我们会在首件报告中给出实际角度和展开修正值。服务范围见折弯成型。
不锈钢折弯为什么比碳钢回弹大?
奥氏体不锈钢屈强比高、加工硬化快,卸载后弹性恢复更明显,所以需要更大的过弯补偿。
折弯内圆角可以小于板厚吗?
不建议。内 R 小于 0.5 倍板厚时,外侧纤维拉伸过度,容易开裂,尤其 316L 和厚板。最小内 R 一般取 0.5–1 倍板厚。
折弯后角度差了 1°,能调整吗?
可以二次补折,但会产生折痕和加工硬化。批量生产应在首件时修正程序,而不是事后返工。