STEP 01图纸评审确认材料、公差与工艺可行性
STEP 02排版报价按板幅排版,给出含税到厂价
STEP 03首件确认切/折/焊首件,量测并封样
STEP 04批量生产过程抽检,关键尺寸全检
STEP 05表面包装贴膜、护角、木箱、装柜
很多报价单写「切割精度±0.1mm」,但没人告诉你这是 1mm 板还是 10mm 板,是外形尺寸还是孔位。把这句话拆开看,才不会在验收时吵架。
一、设备精度 ≠ 零件精度
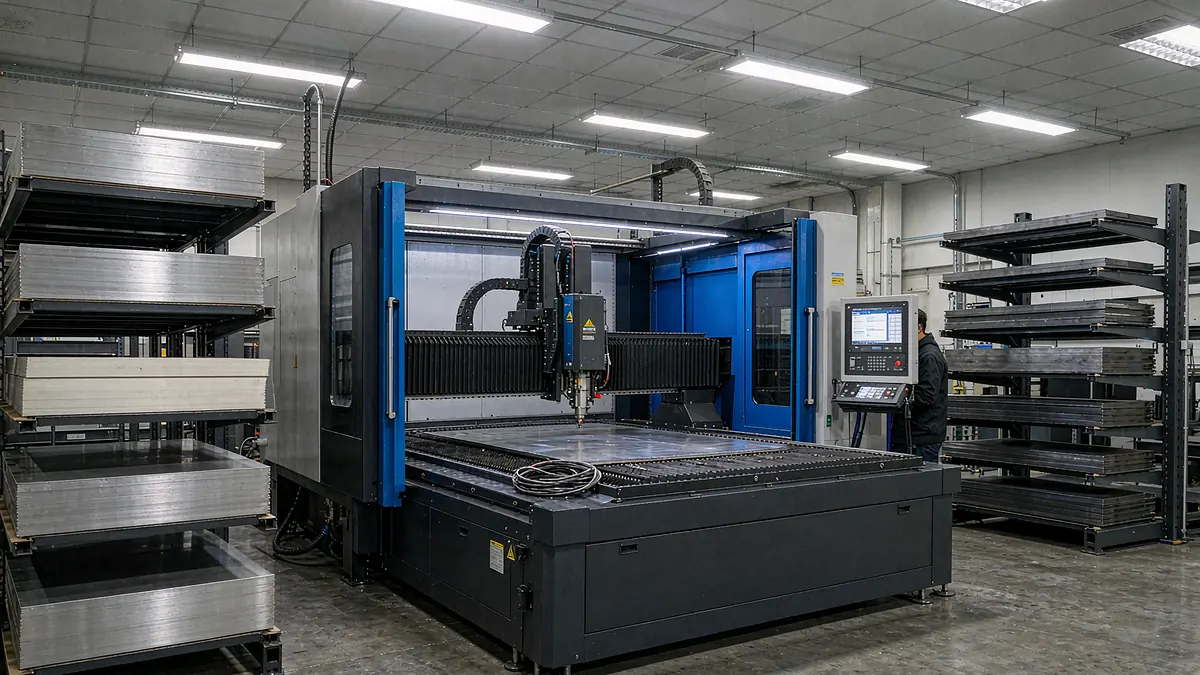
一台 12kW 光纤激光的定位精度通常在 0.03mm、重复定位 0.02mm,这是空载指标。真正切出来的零件,还要叠加光斑直径、焦点位置、辅助气压、板材内应力和装夹误差。
所以「±0.1mm」是综合能力,不是设备参数。
二、不同厚度的真实公差
| 板厚 | 外形尺寸公差 | 孔位公差 | 备注 |
|---|---|---|---|
| 0.5–1.5mm | ±0.05–0.10mm | ±0.05mm | 薄板热变形小,最稳 |
| 2.0–4.0mm | ±0.10mm | ±0.08mm | 常用区间 |
| 5.0–8.0mm | ±0.15mm | ±0.12mm | 需控制焦点与气压 |
| 10–16mm | ±0.20–0.30mm | ±0.15mm | 锥度明显,厚板需慢速 |
| 20mm 以上 | ±0.3–0.5mm | ±0.2mm | 建议留加工余量后精加工 |
如果零件有配合要求,正确的做法不是「要求激光切到±0.02」,而是留 0.3–0.5mm 余量,关键面后续铣削或铰孔。
三、切缝与锥度
激光切缝宽度通常是板厚的 1%–3%,1mm 板约 0.1–0.2mm,10mm 板可达 0.3–0.5mm。厚板的上口宽、下口窄,形成锥度,装配时要注意方向。需要极低锥度的零件,可改用精细等离子或水刀。
四、设计上的五条硬建议
- 最小孔径不小于板厚,低于 1:1 时穿孔困难、易积渣;
- 尖角改为 R≥0.5mm 的圆角,避免应力集中和烧角;
- 零件间距≥板厚的 1.5 倍,防止热影响互相干扰;
- 外形留 3–5mm 与板材边缘的距离,避免跷边;
- 长条形零件注意轧制方向,必要时旋转 90° 排布。
五、影响精度的三个隐形因素
板材内应力:热轧板或开平板切开后释放应力,零件会弯;表面状态:8K 镜面反射激光,需要调整焦点;贴膜:厚膜会影响穿孔和挂渣,切割前应确认膜种。
六、验收怎么量
用卡尺量外形、用塞规量孔、用三坐标抽检关键尺寸。批量件建议做首件确认并封样,后续按 AQL 抽检。切边挂渣、发黄属于外观问题,可在合同中约定打磨标准。
需要打样验证,把 DXF 发给我们,24 小时内可出首件。能力范围见激光切割服务。
激光切割会改变材料性能吗?
切缝边缘有很窄的热影响区,硬度略升,耐蚀性略降。食品、化工设备的关键焊缝应把切边余量去掉或酸洗钝化。
不锈钢激光切割为什么用氮气而不是氧气?
氮气是惰性气体,切边不发黑、不氧化,适合不锈钢;氧气速度快但会在切边形成氧化层,后续焊接需清理。
多厚的板需要改用等离子或水刀?
12kW 激光可切到 25–30mm,但效率和锥度不如等离子;对热影响敏感或需要无热变形的厚板,水刀更合适。